


Matic Bolt Former Automatic Equipment for Hot Forks Lines je určen pro spojovací prvky M12–M48, tento vysokorychlostní servosystém se integruje s indukčním ohřevem a lisy, aby zajistil bezpečný, přesný vícestupňový přenos dílů a zvýšil efektivitu výroby.
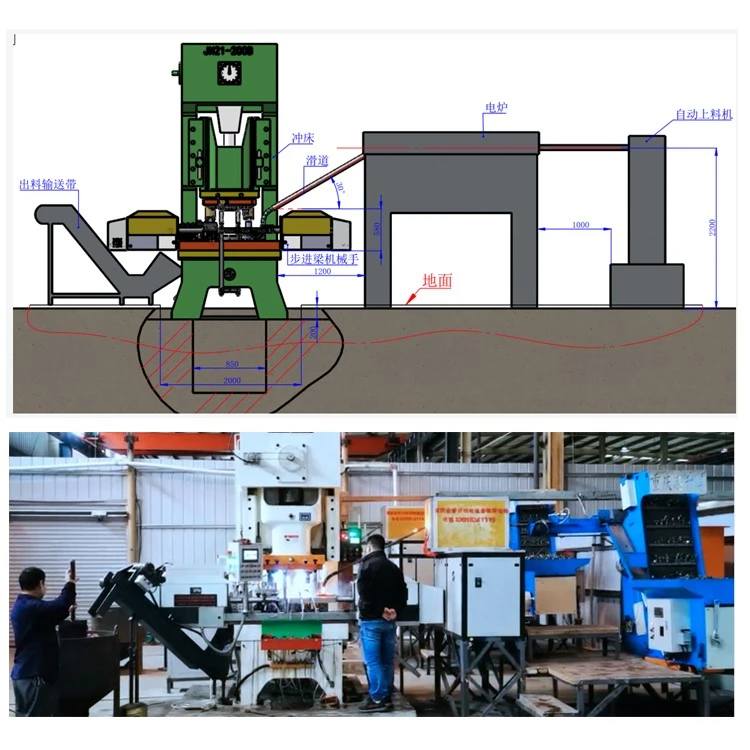

Technické specifikace
|
Specifikace |
160K-3 |
160K-3G |
200K-3 |
200K-3G |
250K-3 |
250K-3G |
315K-3 |
315K-3G |
400K-3 |
400K-3G |
|
Max. Upínací průměr (mm) |
55 |
55 |
60 |
60 |
70 |
70 |
85 |
85 |
100 |
100 |
|
Max. Výška upnutí (mm) |
50 |
50 |
60 |
60 |
60 |
60 |
75 |
75 |
80 |
80 |
|
Rychlost (ks/min) |
35–45 |
35–45 |
30–40 |
30–40 |
25–35 |
25–35 |
20–30 |
20–30 |
20–30 |
20–30 |
|
Nastavení výšky (mm) |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
|
Zdvih paprsku během provozu (mm) |
- |
0–120 |
- |
0–120 |
- |
0–120 |
- |
0–120 |
- |
0–120 |
|
zdvih (mm) |
170 |
170 |
220 |
220 |
250 |
250 |
250 |
250 |
300 |
300 |
|
Výkon servomotoru (kW) |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
4.5 |
4.5 |
|
Hmotnost manipulátoru (kg) |
2000 |
2100 |
2500 |
2600 |
2900 |
3000 |
3200 |
3300 |
3700 |
3700 |
Modelová řada
|
Model |
Max. Upínací průměr |
Max. Výška upnutí |
Rychlost |
|
160K-3 / 160K-3G |
55 mm |
50 mm |
35–45 ks/min |
|
200K-3 / 200K-3G |
60 mm |
60 mm |
30–40 ks/min |
|
250K-3 / 250K-3G |
70 mm |
60 mm |
25–35 ks/min |
|
315K-3 / 315K-3G |
85 mm |
75 mm |
20–30 ks/min |
|
400K-3 / 400K-3G |
100 mm |
80 mm |
20–30 ks/min |
Vlastnosti
Rozměrová přesnost:Využívá hydraulické děrování k udržení konzistentních tolerancí tvaru hlavy a výšky, pomáhá součástem splňovat standardní průmyslové specifikace a snižuje potřebu sekundárního obrábění.
Řízené topení:Využívá indukční ohřívací systém navržený tak, aby udržoval stabilní teplotní rozsahy pro zpracování materiálu.
Efektivní změna:Integruje digitální servo předvolby a modulární nástroje, které pomáhají zefektivnit přechody na velikost produktu a minimalizovat prostoje mezi výrobními dávkami.
Integrace dat:Obsahuje standardní komunikační porty Ethernet/IP a Modbus TCP pro podporu spojení s továrními monitorovacími systémy pro sledování provozních dat.
Struktura zařízení
Přenosový nosník a upínací čelisti:Navrženo pro vysoko-rychlostní, více{1}}osé uchopení a stabilní přenos zahřátých kovových polotovarů mezi lisovacími stanicemi.
Systém digitálního servopohonu:Využívá přesné servomotory pro řízení délky zdvihu, synchronizace upínání a časování s vysokou přesností.
Integrace indukčního ohřevu:Bezproblémová koordinace s předřazenými topnými jednotkami pro přesné řízení tepelného polotovaru.
Modulární nástrojové přípravky:Navrženo pro rychlé odstranění a výměnu, aby vyhovovalo různým geometriím matic a šroubů.
Ovládací rozhraní (HMI):Integruje intuitivní dotykový panel se standardními komunikačními porty Ethernet/IP a Modbus TCP pro automatizovanou synchronizaci linky.
Aplikace
Šestihranná matice tváření za tepla
Pro šestihranné matice M12–M48 v automatizovaných kovacích linkách.
Výroba přírubových šroubů
Pro stabilní přesun mezi kovacími stanicemi.
Vlastní spojovací prvky
Vhodné pro ne-standardní a těžké{1}}výrobu spojovacích prvků.


Proces tváření
Příprava materiálu
Před tvarováním nařežte ocelový drát nebo polotovary na požadovanou délku a hmotnost.
Indukční ohřev
Zahřejte polotovary na požadovanou kovací teplotu. Před podáváním lisu zkontrolujte konzistenci ohřevu.
Automatický převod
Přenášecí nosník a upínací čelisti pohybují ohřátými polotovary mezi jednotlivými stanicemi.
Načasování přenosu je synchronizováno s lisem.
Před{0}}tvarování
První tvářecí operace řídí distribuci materiálu a připravuje polotovar pro další fázi.
Vícefázové kování-
Polotovar je tvarován krok za krokem pěchováním, hlavičkováním, tvarováním příruby nebo jinými požadovanými operacemi.
Finální tvarování
Koncová stanice dokončuje geometrii hlavy šroubu nebo matice a kontroluje požadovanou výšku a rozměry.
Vysunutí části
Hotové díly jsou vyjmuty z lisu a odeslány ke chlazení, ořezávání, děrování nebo dalšímu procesu.
Kontrola procesu
Operátoři během výroby kontrolují teplotu ohřevu, polohu předání, rozměry tváření a stav nástroje.
Proces přizpůsobení
Analýza požadavků:Kontrola specifických požadavků na upevnění, včetně rozměrů (M12–M48), typů materiálů a cílů objemu výroby.
Inženýrství a design:Konfigurace parametrů stroje, včetně upínacích rozměrů, délky zdvihu a integrace ohřevu na základě projektových specifikací.
Systémová integrace a simulace:Dokončení mechanické struktury, elektrického uspořádání a kompatibility ovládacího rozhraní s továrními systémy.
Výroba a montáž:Budování základních komponent, integrace servosystémů a provádění interních funkčních testů.
Převzetí a dodání v továrně:Provádění zkušebních provozů, ověřování kvality a příprava vybavení k odeslání a{0}}instalace na místě.
Kontrola kvality a inspekce
Ověření rozměrové tolerance:Použití přesných měřicích nástrojů ke kontrole rozměrů hlavy, výškových tolerancí a vyrovnání podle zavedených průmyslových standardů.
Monitorování tepelné regulace:Nepřetržité sledování procesu indukčního ohřevu pro zajištění teplotní stability v rámci specifikovaných provozních rozsahů.
Kontrola konzistence tlaku a zdvihu:Pravidelné ověřování výkonu hydraulického razníku pro udržení rovnoměrného dodání síly a zabránění mechanickým odchylkám.
Funkční testování před-zásilkou:Provádění provozních zkušebních jízd a funkčních kontrol základních mechanických a elektrických sestav před dodáním.
FAQ
Otázka: Jaká je typická dodací lhůta?
Odpověď: Standardní dodání trvá 12 až 16 týdnů, v závislosti na přizpůsobení a výrobních plánech.
Otázka: Jaké požadavky na nástroje jsou potřeba?
A: Průmyslový napájecí zdroj, zdroj chladicí vody pro ohřívač a vedení stlačeného vzduchu.
Otázka: Jak zvládá variace surovin?
Odpověď: Obsluha může upravit parametry ohřevu a nastavení zdvihu prostřednictvím řídicího systému.
Otázka: Jsou pro operátory vyžadovány specializované znalosti programování?
Odpověď: Ne. Standardní provozní školení je dostatečné s použitím předem{1}}uložených receptů HMI.
Otázka: Jaká preventivní údržba je nutná?
Odpověď: Mezi běžné úkoly patří mazání vodítek, kontrola upínacích čelistí, kontrola hladiny kapalin a čištění senzorů.
Otázka: Mohou místní technici zvládnout běžné opravy?
Odpověď: Ano,-interní týmy mohou provádět rutinní úpravy pomocí dodané příručky s podporou vzdálené diagnostiky.
Populární Tagy: matice šroub bývalý automatické zařízení, Čína matice šroub bývalý výrobce automatických zařízení, dodavatelé, továrna


