


Nut Former Machine Line posouvá, uchopuje a přenáší zahřáté kovové polotovary přes sekvenční tvářecí nástroje k výrobě těžkých-průmyslových matic a osově symetrických hardwarových komponent.
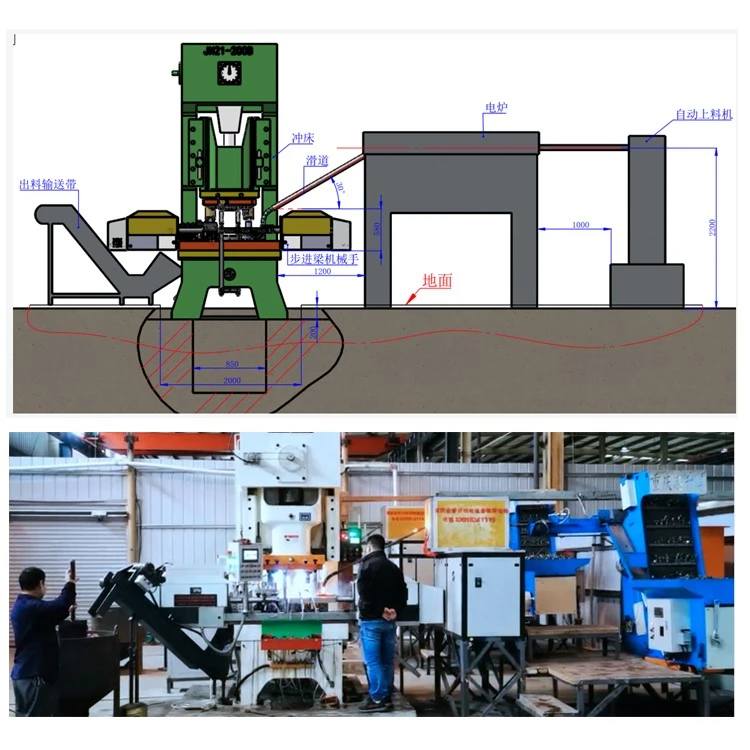

Specifikace produktu
|
MODEL |
160K-3 |
160K-3G |
200K-3 |
200K-3G |
250K-3 |
250K-3G |
315K-3 |
315K-3G |
400K-3 |
400K-3G |
|
MAX. PRŮMĚR SVORKY (mm) |
55 |
55 |
60 |
60 |
70 |
70 |
85 |
85 |
100 |
100 |
|
MAX. VÝŠKA SVORKY (mm) |
50 |
50 |
60 |
60 |
60 |
60 |
75 |
75 |
80 |
80 |
|
RYCHLOST (PCS/min) |
35-45 |
35-45 |
30-40 |
30-40 |
25-35 |
25-35 |
20-30 |
20-30 |
20-30 |
20-30 |
|
ROZSAH NASTAVENÍ VÝŠKY (mm) |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
|
VÝŠKA ZVEDÁNÍ NOSNÍKU PŘI PRÁCI |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
|
ZDVIH (mm) |
170 |
170 |
220 |
220 |
250 |
250 |
250 |
250 |
300 |
300 |
|
ROZMĚR HORNÍHO STOLU(mm)D*Š*V |
700 * 660 * 60 |
700 * 660 * 60 |
800 * 700 * 80 |
800 * 700 * 80 |
800 * 750 * 90 |
800 * 750 * 90 |
800 * 750 * 100 |
800 * 750 * 100 |
1000 * 750 * 110 |
1000 * 750 * 110 |
|
DOLŮ ROZMĚR TABULKY (mm)D*Š*V |
1300 * 760 * 120 |
1300 * 760 * 120 |
1400 * 750 * 130 |
1400 * 750 * 130 |
1500 * 800 * 140 |
1500 * 800 * 140 |
1500 * 800 * 150 |
1500 * 800 * 150 |
1600 * 900 * 160 |
1600 * 900 * 160 |
|
VÝKON SERVO MOTORU (KW) |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
4.5 |
4.5 |
|
CELKOVÝ ROZMĚR MANUPULÁTORU (MM)D*Š*V |
3300 * 800 * 700 |
3300 * 800 * 700 |
3400 * 800 * 700 |
3400 * 800 * 700 |
3700 * 1000 * 800 |
3700 * 1000 * 800 |
3600 * 1000 * 800 |
3600 * 1000 * 800 |
4200 * 1200 * 100 |
4200 * 1200 * 100 |
|
HMOTNOST MANIPULÁTORU (kg) |
2000 |
2100 |
2500 |
2600 |
2900 |
3000 |
3200 |
3300 |
3700 |
3700 |
Kovací síla a výkon stroje
Kapacita kování:Poskytuje 35–45 zdvihů/min u 160-tunových modelů a 20–30 zdvihů/min u vysoce výkonných 400tunových linek.
Tepelná ochrana:Vodou-chlazená chapadla a tepelné bariéry chrání pneumatické a elektronické senzory v prostředí kování přesahujícím 1000 stupňů.
Trvalá stabilita:Těžké{0}}litinové{1}litinové tělo tlumí vibrace z kontinuálního kování a udržuje přesné vyrovnání při maximálním zatížení.
Konfigurace více{0}}stanic formování
Více{0}}etapové převody:Konfigurovatelné pro sekvence 3 a 4 stanic: Odstraňování okují/Pěchování → Tvarování/Hexování → Propichování/děrování.
Dynamická vůle:Motorizovaný zdvih paprsku (řada „G“) nabízí 0–120 mm vůli pro složité spodní matrice a zvednuté vyhazovací kolíky.
Zdvih nástroje:Integrované nastavení kolébky 0–20 mm umožňuje přizpůsobení tlustých vlastních bloků matrice bez podložek.
Rychlé-uvolňovače:Mechanická rychlo{0}}výměnná uchopovací ramena umožňují kompletní výměnu sady matric za méně než 30 minut.


Možnosti přizpůsobení
Přizpůsobení geometrie:Vlastní rozvržení stanic navržená pro konkrétní příčné-ploché rozměry, průměry přírub a ne-standardní profily matic.
Materiál:Výkon stroje a indukční ohřívací systémy konfigurované pro konkrétní třídy slitin, nerezové oceli a velikosti předvalků.
Sekvence toku procesu:Vlastní mapování stanic pro jedinečné kombinace rozrušení, proražení, roztažení a dimenzování.
Integrace závodu a automatizace:Přizpůsobená půdorysná plocha stroje, směr podávání materiálu, přípojky inženýrských sítí, automatické{0}}podavače, elevátory předvalků a robotické systémy sběru- zásobníků.
Kontrola kvality
Opakovatelnost přenosu:Servo-převody hnané servopohonem udržují tolerance polohování více stanic v rozmezí ±0,15 mm napříč všemi průchody.
Blokování ochrany matrice:Tepelné senzory a detektory s dvojitým{0}}zaslepením okamžitě zastaví lis při chybném podávání, aby se zabránilo zhroucení lisovnice.
Standardní soulad:Udržuje tloušťku stěny a soustřednost, aby splňovala specifikace upevňovacích prvků ISO 4759-1 a DIN 934.
In{0}}sledování síly na lince:Senzory tonáže v reálném čase{0} sledují zatížení kování na stanici, aby detekovaly opotřebované nástroje dříve, než dojde k závadě.
Dodací podmínky
Dodací lhůta:Standardní konfigurace se dodávají za 80–120 kalendářních dnů po povinném 72-hodinovém cyklu před odesláním.
Balíček nářadí:Zahrnuje počáteční raznice ze slitiny Cr-Mo-V a sadu náhradních dílů na nošení na 12 měsíců (chapadla, razidla, tlačné tyče).
Exportní balení:Zapečetěno v antikorozní fólii VCI-a zabalené v-ocelových{2}}dřevěných bednách s ocelovým rámem{2}}s úplnými soubory CE/ISO.
Uvedení do provozu a podpora:Zahrnuje 10 dní instalace na místě- a školení operátorů, podpořené 48hodinovou globální odezvou v terénu.
FAQ
Otázka: Jaká záruční doba se vztahuje na hlavní rám lisu a servo přenosový systém, odděleně od sady náhradních dílů?
Odpověď: Na hlavní tělo lisu a servo{0}}řízený přenosový systém se vztahuje 24měsíční strukturální záruka, která se liší od 12měsíčního balíčku nositelných náhradních dílů, který je již součástí dodávky.
Otázka: Jaká je typická životnost litinového-těla lisu před nutností generální opravy?
Odpověď: Při běžném tří{0}}směnném provozu běží litinové-litinové těleso a hlavní ložiska obvykle 12–15 let, než vyžadují generální generální opravu.
Otázka: Nabízíte tovární akceptační testování (FAT) před odesláním?
Odpověď: Ano, kromě standardního 72-hodinového zkušebního provozu před-zásilkou, který již probíhá na místě, provádíme FAT s živým streamováním videa pro zahraniční kupující, kteří nemohou cestovat.
Otázka: Jaké platební podmínky jsou obvykle nabízeny pro celou řadu formovačů ořechů?
Odpověď: Standardní podmínky jsou 30% záloha, 60% před odesláním a 10% po přijetí do provozu, s akceptací T / T nebo L / C.
Otázka: Jaká je průměrná spotřeba elektřiny u 400-tunové linky pro velké zatížení během plné výroby?
Odpověď: Konfigurace 400{2}}tun obvykle spotřebuje 75–90 kW/h při nepřetržitém provozu s více stanicemi v závislosti na velikosti polotovaru a rychlosti zdvihů.
Populární Tagy: matice bývalá strojní linka, Čína matice bývalá strojní linka výrobci, dodavatelé, továrna


